Tecnologia & Ricerca
Dalla ricerca dei principi attivi ai formulati finali, conduciamo tutte le fasi della produzione al nostro interno.
In oltre 40 anni di esperienza, abbiamo affinato le tecnologie chiave di microbiologia industriale.
Gestiamo l'intero processo produttivo delle colture microbiche nel nostro stabilimento, con elevati standard qualitativi.
Possediamo una ricca collezione di isolati microbici, identificati e caratterizzati.
Abbiamo sviluppato e ottimizzato i terreni di coltura, liquidi e solidi, con ingredienti autoprodotti: le formulazioni esaltano le performance delle soluzioni.
La ricerca scientifica e l’esperienza ci hanno insegnato un'arte: coltivare organismi viventi secondo buone pratiche industriali.
Il cuore dell'azienda.
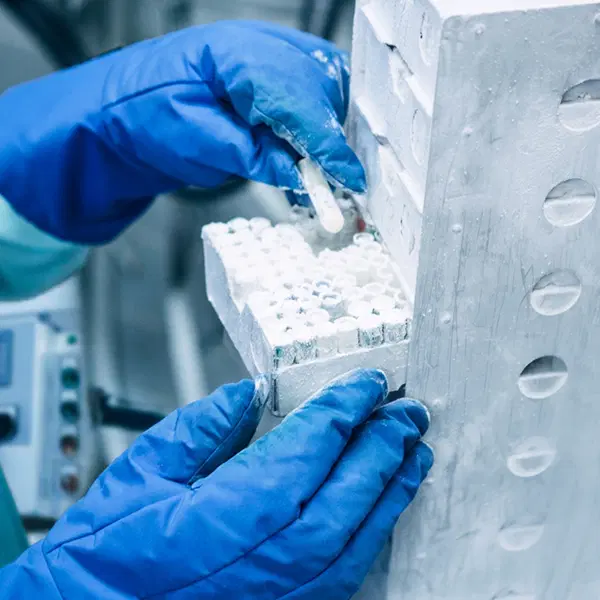
Batteri, lieviti, ifomiceti e fagi: le nostre collezioni sono frutto di oltre 40 anni di campagne di isolamento e selezione. Alcuni isolati derivano da licenze esclusive concesse da centri di ricerca internazionali.
Li conserviamo a -80 °C in due sedi distinte. Gli isolati più importanti sono anche in safe deposit presso collezioni internazionali.
Da 40 anni ne è custode Antonella Bertoni, con il suo staff.
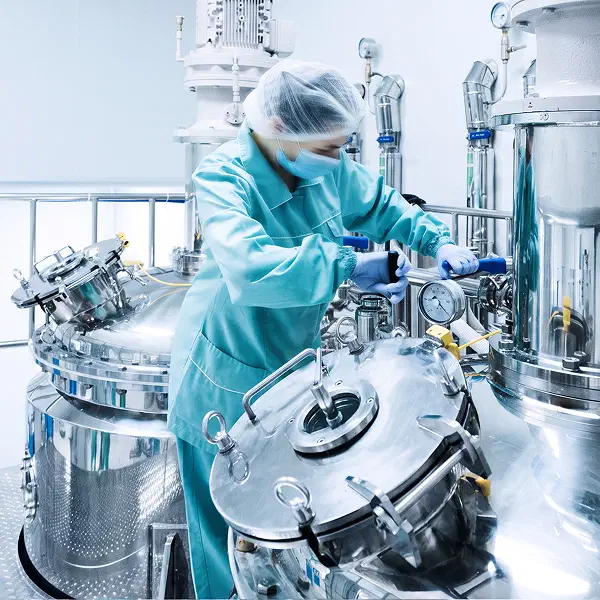
Dalla coltura madre alla crescita massale.
Utilizziamo terreni colturali selettivi e semiselettivi, liquidi e solidi, ottimizzati per la produzione su scala industriale.
I nostri impianti integrano due tecnologie complementari: la fermentazione sommersa, in terreno liquido, e quella su substrato solido, ciascuna scelta in funzione del microrganismo e del prodotto da ottenere.
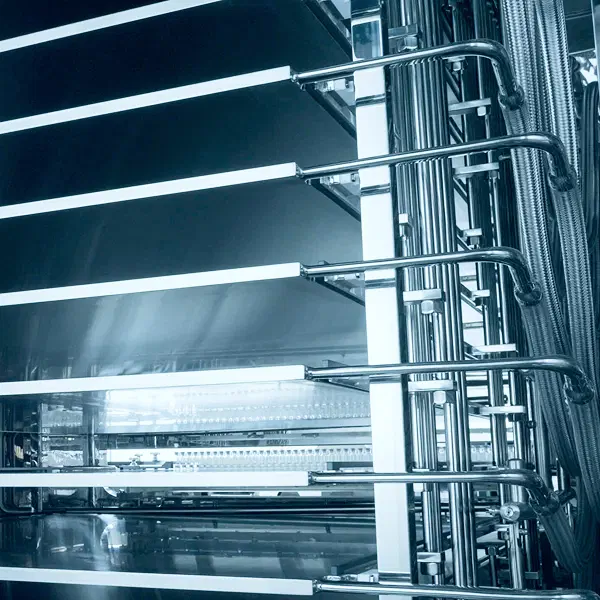
Vitalità che dura nel tempo.
La liofilizzazione sublima sotto vuoto spinto la componente acquosa surgelata a bassa temperatura, per preservare la vitalità dei microrganismi e renderli stabili, facili da conservare e da trasportare.
Ottimizziamo i parametri di ciclo e gli agenti protettivi per ogni singolo ceppo, per ottenere la massima vitalità delle cellule nel prodotto finito.
Dove le cellule sono protette.
Con la formulazione primaria stabilizziamo la biomassa rivestendola e proteggendola. Con la formulazione secondaria la trasformiamo nel prodotto finale, pronto per l'impiego.
Scegliamo diversi eccipienti funzionali e specifiche concentrazioni per garantire stabilità, dosaggio preciso e facilità d'uso, in funzione dell'applicazione e delle esigenze del cliente.

L'ultimo passaggio, curato come il primo.
Il confezionamento avviene nel nostro stabilimento, in camere bianche, per proteggere il prodotto da umidità, e contaminazioni, fino al momento dell'uso.
Formati e materiali di confezionamento sono pensati per mantenere la shelf life dichiarata.
Sono disponibili anche prodotti in bulk e prodotti confezionati in private label.
Dove si inizia e si controlla.
Nei nostri laboratori di microbiologia isoliamo, identifichiamo e caratterizziamo nuovi ceppi; ne studiamo le potenzialità per il settore alimentare prima dei test tecnologici.
Qui sviluppiamo nuovi prodotti, ottimizziamo i processi, seguiamo le collaborazioni scientifiche con centri di ricerca internazionali.
Ogni lotto, tracciato e verificato.
Sottoponiamo materie prime, intermedi e prodotti finiti ad analisi microbiologiche e chimico-fisiche: conta delle cellule vitali, purezza, assenza di contaminanti e stabilità nel tempo.
Ogni lotto è tracciato dalla coltura madre alla spedizione e viene rilasciato solo dopo l'esito conforme delle analisi.
Per noi fare ricerca è parte del mestiere: è da lì che nascono i ceppi, i processi e le soluzioni che offriamo ai clienti.
Per questo coltiviamo da decenni un rapporto costante con università e centri di ricerca italiani ed esteri. Con loro identifichiamo e caratterizziamo i nostri isolati, ne verifichiamo la sicurezza e mettiamo a punto nuove applicazioni, che poi portiamo su scala industriale nel nostro stabilimento.
Queste collaborazioni uniscono il rigore del mondo accademico alla concretezza di chi produce.
Partner: Parco Tecnologico Padano di Lodi, Università Cattolica del Sacro Cuore di Piacenza.
Tema: Ricerca MURST sul sequenziamento e la genomica di Oenococcus oeni.
Partner: Microbion, Università di Verona (prof.ssa Sandra Torriani e dott. Fabio Fracchetti).
Tema: Identificazione e caratterizzazione degli isolati Kron Morelli di batteri lattici e stafilococchi per carni insaccate.
Partner: Università di Bologna (dott.ssa Giulia Tabanelli e prof. Fausto Gardini).
Tema: Verifica dell’assenza di antibiotico-resistenza e di produzione di ammine biogene sugli isolati Kron Morelli di batteri lattici e stafilococchi per carni insaccate.
Partner: Università di Modena e Reggio Emilia (prof.ssa Maddalena Rossi).
Tema: Confidenziale.
Dall’isolato microbico al prodotto finito, ti seguiamo in ogni fase del processo.
Raccontaci il tuo progetto: il nostro team di ricerca, qualità e produzione è pronto a risponderti in modo efficace.